Usted se enfrenta a costosos tiempos de inactividad cuando las mangueras estándar fallan bajo calor o presión extremos. ¿Cómo puede garantizar una manguera que cumpla con sus especificaciones exactas y funcione de manera confiable? El proceso de manguera de silicona personalizada proporciona una solución colaborativa desde el concepto hasta el producto terminado. Comprender este proceso le permite tomar decisiones informadas. Las mangueras de silicona personalizadas, con el refuerzo adecuado, duran de 10 a 15 años en lugar de los 3 a 5 años típicos de las mangueras de goma.
Las mangueras de silicona personalizadas con el refuerzo adecuado duran de 10 a 15 años. Las mangueras de goma solo duran de 3 a 5 años.
Defina sus necesidades de fluido, temperatura y presión con precisión. Esto evita fallas en la manguera y costosos tiempos de inactividad.
Seleccione el grado de silicona y los accesorios adecuados para su entorno. Esto garantiza un ajuste perfecto y una larga vida útil.
Antes de contactar a cualquier fabricante, debe definir los requisitos de su aplicación con precisión. Este paso fundamental determina cada decisión posterior en el proceso de manguera de silicona personalizada. Omitir este análisis conduce a fallas prematuras, rediseños costosos y tiempos de inactividad operativos. Necesita un enfoque sistemático para capturar el alcance operativo completo de su sistema.
El fluido que transporta su manguera dicta la formulación del material. Debe identificar la composición química exacta, la concentración y la temperatura del fluido en el punto de contacto. La silicona exhibe una excelente compatibilidad con refrigerantes comunes, incluidos el etilenglicol, el propilenglicol, la tecnología de ácidos orgánicos (OAT) y las formulaciones híbridas de OAT. Estos fluidos mantienen la integridad estructural y la flexibilidad de la silicona sin degradación.
Sin embargo, surgen problemas de compatibilidad cuando se combina la silicona con fluidos incompatibles. El aceite de motor estándar sin un revestimiento de fluorosilicona hace que la silicona se hinche y eventualmente se parta. La exposición prolongada a rayos UV de alta intensidad o al ozono crea "agrietamiento por ozono", que aparece como pequeñas grietas en forma de telaraña en la superficie de la manguera. Siempre debe verificar que el material de su manguera tenga una clasificación para los productos químicos específicos que transportará.
Las consecuencias de una identificación inadecuada del fluido resultan graves:
Degradación química: El fluido incompatible descompone el material de la manguera a nivel molecular, causando debilitamiento, fugas por filtración y eventuales estallidos.
Hinchazón y deterioro: Los materiales de la manguera absorben componentes del fluido, reduciendo el diámetro interior, afectando el flujo y la presión, y provocando grietas, roturas y fallas.
Falla de la manguera: Pérdida repentina e impredecible de potencia hidráulica, daños en la maquinaria y riesgos de seguridad para el personal.
La exposición a un producto químico incompatible puede causar hinchazón, ablandamiento, endurecimiento, agrietamiento, decoloración, permeación, pérdida de flexibilidad, separación entre las capas de la manguera, fugas o fallas repentinas. La compatibilidad también cambia con la temperatura y la concentración. Un material seguro para un producto químico diluido a temperatura ambiente puede fallar con una solución concentrada a temperaturas elevadas.
Debe consultar los estándares de prueba establecidos para validar la compatibilidad del material. La siguiente tabla describe los métodos principales que utilizan los fabricantes:
|
Estándar/Método de prueba |
Descripción |
|---|---|
|
ISO 1817 |
Estándar internacional para evaluar la compatibilidad de materiales con fluidos, definiendo la duración de la inmersión, las condiciones de temperatura y las composiciones de los fluidos. |
|
ASTM D471 |
Método de prueba estándar para propiedades del caucho: efecto de los líquidos, incluida la medición de la hinchazón por volumen y otros cambios en las propiedades. |
|
SAE J200 |
Sistema de clasificación para materiales de caucho que incluye requisitos para la resistencia a fluidos y el rendimiento. |
|
Medición de hinchazón por volumen |
Análisis gravimétrico después de la inmersión a temperaturas elevadas (23°C a 150°C) para cuantificar el porcentaje de aumento de volumen. |
|
Retención de resistencia a la tracción (ASTM D412) |
Mide la capacidad de mantener la integridad mecánica después de la exposición al fluido comparando la resistencia a la tracción antes y después de la exposición. |
|
Variación de dureza (ASTM D2240) |
Prueba de durómetro para rastrear los cambios de dureza Shore A, lo que indica la extracción de plastificante o la reticulación de polímeros. |
|
Deformación permanente por compresión (ASTM D395 Método B) |
Evalúa la recuperación elástica después de una compresión prolongada en entornos de fluidos, simulando condiciones de abrazaderas y accesorios. |
|
Prueba de resistencia a fluidos |
Protocolos de envejecimiento acelerado que combinan ciclos térmicos y exposición química para predecir la degradación a largo plazo. |
|
FTIR (Espectroscopia infrarroja por transformada de Fourier) |
Técnica analítica avanzada para detectar alteraciones en la estructura química tras la exposición a fluidos. |
|
DSC (Calorimetría diferencial de barrido) |
Mide los cambios en las propiedades térmicas, como las variaciones en la temperatura de transición vítrea, debido a la interacción con fluidos. |
Debe documentar tanto las temperaturas máximas como mínimas que encontrará su manguera durante el funcionamiento continuo y en picos de corta duración. La silicona ofrece una estabilidad térmica excepcional en comparación con otros elastómeros. La siguiente tabla muestra los rangos de temperatura típicos para las mangueras de silicona personalizadas:
|
Tipo de exposición |
Rango de temperatura |
|---|---|
|
Uso continuo |
-60°C a 260°C (-76°F a 500°F) |
|
Exposición a corto plazo |
Hasta 315°C (600°F) |
Una definición precisa de la temperatura evita la fragilidad, el agrietamiento y el debilitamiento del material causados por el calor o el frío extremos. Por ejemplo, SUNRISE mangueras funcionan de -50°F a 212°F, requiriendo aclimatación antes de su uso. También debe considerar las fluctuaciones de la temperatura ambiente que afectan a la manguera incluso cuando el fluido permanece inactivo en el sistema.
Los requisitos de presión exigen la misma atención. Debe especificar la presión máxima de trabajo, la presión de sobrecarga y las condiciones de vacío que experimenta su sistema. La capa de refuerzo de su manguera corresponde directamente a estas demandas de presión:
|
Condición de presión |
Refuerzo requerido |
|---|---|
|
Alta presión |
Mangueras envueltas (presión de estallido = 4x presión de trabajo) |
|
Vacío |
Manguera reforzada (alambre de metal) para evitar el colapso |
Para aplicaciones de alta presión en sistemas automotrices o hidráulicos, debe usar mangueras de silicona reforzadas con capas adicionales para manejar de manera segura las presiones aumentadas. Las mangueras SUNRISE tienen un mínimo de 500 PSI y un factor de seguridad de 3:1, pero debe ajustar la presión según la tarea.
Las mangueras hidráulicas no deben operarse a presiones que excedan sus límites de presión de trabajo diseñados, y las mangueras estándar no deben exponerse a temperaturas fuera del rango de -40°C a +120°C. Operar fuera de estos límites reduce directamente la vida útil; se requieren mangueras especializadas para condiciones extremas.
La relación entre temperatura y presión resulta crítica. Las altas temperaturas reducen la resistencia a la tracción del material de la manguera, lo que disminuye su clasificación de presión. Debe evaluar ambos factores simultáneamente, no de forma independiente.
Su entorno operativo introduce variables más allá del fluido y la presión. Debe evaluar la exposición a los rayos UV, la concentración de ozono, los vapores químicos, las fuentes de abrasión y las restricciones físicas de instalación. Estos factores influyen significativamente en la selección del material y el enrutamiento de la manguera.
|
Factor ambiental |
Efecto en las mangueras de silicona |
|---|---|
|
Luz ultravioleta (UV) |
La exposición prolongada hace que el caucho se vuelva quebradizo y se degrade con el tiempo; importante para aplicaciones al aire libre con luz solar directa. |
|
Ozono |
La exposición hace que el caucho se vuelva quebradizo y se agriete; el ozono puede estar presente de forma natural o generarse artificialmente (por ejemplo, por motores eléctricos). |
La silicona demuestra una resistencia notable a la degradación por ozono y rayos UV. Las pruebas de resistencia al ozono estandarizadas (ASTM D1149, ISO 1431) a 50 pphm de ozono, 40°C y 20% de deformación por tracción no muestran grietas visibles en el caucho de silicona incluso después de 1,000 horas, mientras que el caucho natural se agrieta en 24 horas. En entornos acuosos con 10 ppm de ozono, las películas de caucho de silicona mantuvieron más del 90% de retención de resistencia a la tracción y más del 85% de elongación a la rotura después de 10,000 horas de exposición continua, sin deterioro superficial. Las pruebas dinámicas de ozono (50 pphm, 10% de deformación cíclica a 1 Hz) tampoco muestran grietas después de 100 horas, lo que demuestra la estabilidad química del esqueleto Si-O-Si.
Los factores de instalación requieren una medición cuidadosa del espacio disponible, las rutas de enrutamiento y las restricciones del radio de curvatura. El radio de curvatura mínimo representa la curva más cerrada que una manguera puede tolerar sin sufrir daños. Debe seguir las especificaciones del radio de curvatura para mantener una presión del sistema, una eficiencia de flujo y una longevidad general de la manguera óptimas.
|
Métrica de impacto |
Efecto cuantitativo |
|---|---|
|
Reducción de la vida útil al doblar por debajo del radio mínimo |
Hasta un 70% de reducción debido a la fatiga acelerada y el debilitamiento estructural |
|
Restricción de flujo por cada 10% de reducción por debajo del radio de curvatura recomendado |
Aproximadamente 5-8% de restricción de flujo y las correspondientes pérdidas de rendimiento |
Doblar una manguera más allá de su radio recomendado provoca que el refuerzo interno se deteriore. Esto conduce al colapso de la pared de la manguera y a que el flujo se vea restringido. La restricción resultante puede causar fugas, estallidos o contaminación, especialmente en aplicaciones sensibles como la alimentaria, de bebidas y farmacéutica. Exceder el radio de curvatura mínimo también puede causar acodamientos, lo que restringe aún más el flujo y aumenta la caída de presión. Estos problemas pueden provocar grietas o roturas en la pared de la manguera, daños en los refuerzos internos y una reducción en la capacidad de presión, lo que finalmente resulta en tiempos de inactividad no planificados, pérdida de producto e incidentes de seguridad.
Seguir las especificaciones del radio de curvatura es esencial para mantener una presión óptima del sistema, la eficiencia del flujo y la longevidad general de la manguera. Con el tiempo, un enrutamiento inadecuado puede causar grietas y fallos catastróficos en la manguera. Un enrutamiento adecuado no solo extiende la vida útil de la manguera, sino que también mejora la eficiencia del sistema y la seguridad del operador.
También debe considerar la vibración, la frecuencia de flexión y los posibles puntos de abrasión durante la instalación. Cada factor reduce sus opciones de material e informa la estrategia de refuerzo. Documentar estos requisitos minuciosamente desde el principio agiliza todo el proceso de mangueras de silicona personalizadas y evita revisiones costosas más adelante.
Después de definir los requisitos de su aplicación, pasa a la selección de materiales. Esta etapa transforma sus especificaciones en un diseño de manguera tangible. Usted elige el grado de silicona, las dimensiones, la dureza, el color y los accesorios finales. Cada decisión afecta el rendimiento, la durabilidad y el costo. Comprender estas opciones le ayuda a navegar el proceso de mangueras de silicona personalizadas con confianza.
La silicona no es un material único. Viene en muchos grados, cada uno diseñado para condiciones específicas. Debe hacer coincidir el grado con su entorno operativo. La siguiente tabla muestra los grados de silicona más comunes y sus características diferenciadoras clave.
|
Nombre del grado |
Tipo |
Características diferenciadoras clave |
|---|---|---|
|
AMS 3195 Esponja de silicona media |
Esponja |
Densidad media, compresión controlada, estable a la intemperie |
|
AMS 3196 Esponja de silicona firme de celda cerrada |
Esponja |
Densidad firme, fuerte presión de sellado, duradera |
|
ASTM D1056 Esponja de silicona suave |
Esponja |
Suave, flexible, excelente amortiguación |
|
Esponja de silicona de grado comercial |
Esponja |
Rentable, sellado versátil |
|
Sólido grado FDA blanco |
Sólido |
Seguro para alimentos, higiénico, estable al calor |
|
Silicona conductora eléctrica |
Sólido |
Blindaje EMI/RFI, control estático |
|
Silicona reforzada con fibra de vidrio |
Sólido |
Alta resistencia al desgarro, estabilidad dimensional |
|
Grado AA-59588 / ZZ-R-765 |
Sólido |
Rendimiento certificado aeroespacial/militar |
|
Esponja ignífuga UL 94 HB |
Esponja |
Resistencia básica a las llamas |
|
Esponja ignífuga UL 94 V-0 |
Esponja |
Autoextinguible, bajo humo, máxima seguridad contra incendios |
|
Grados de tolerancia de precisión RMA |
Estándar |
Dimensiones precisas, alta repetibilidad |
Su industria dicta el grado apropiado. Considere estas aplicaciones comunes:
Médica y farmacéutica: Utiliza grado FDA sólido blanco, esponja de silicona suave ASTM D1056 y grado AA-59588/ZZ-R-765 para pureza, biocompatibilidad y estabilidad de esterilización.
Procesamiento de alimentos y bebidas: Utiliza grado FDA sólido blanco y grados de esponja de celda cerrada (AMS 3195/3196) para higiene y resistencia al calor.
Automotriz y sistemas de vehículos eléctricos: Utiliza AMS 3195/3196, silicona reforzada con fibra de vidrio y AA-59588/ZZ-R-765 para estabilidad térmica y durabilidad.
Aeroespacial y defensa: Utiliza esponja ignífuga UL94 V-0, AA-59588/ZZ-R-765 y silicona reforzada con fibra de vidrio para seguridad contra incendios y rendimiento certificado.
Electrónica y eléctrica: Utiliza silicona conductora eléctrica y grados UL94 HB/V-0 para blindaje EMI/RFI y resistencia a las llamas.
Maquinaria industrial: Utiliza esponja firme AMS 3196, esponja comercial y silicona sólida reforzada para exposición continua al calor y la presión.
Construcción: Utiliza grados de esponja de suave a media y silicona comercial para sellado contra la intemperie y durabilidad en exteriores.
Las propiedades mecánicas también varían según el grado. Debe evaluar el alargamiento y la resistencia al desgarro para su aplicación. La siguiente tabla muestra los rangos típicos en las categorías de grado de silicona.
|
Categoría de grado de silicona |
Rango de alargamiento |
Rango de resistencia al desgarro |
|---|---|---|
|
Cauchos de uso general |
100–1,100% |
5–55 N/mm |
|
De suave a grado medio |
500–800% |
10–30 N/mm |
|
Especialidad de alta resistencia |
400–700% |
30–55 N/mm |
Un grado de especialidad de alta resistencia ofrece un menor alargamiento pero una resistencia al desgarro superior. Esta combinación se adapta a aplicaciones con flexión repetida o alto estrés mecánico. Un grado suave proporciona mayor estiramiento pero menor resistencia al desgarro. Elija el equilibrio que coincida con sus condiciones de funcionamiento.
Debe especificar las dimensiones exactas de su manguera. La longitud, el diámetro interior y el grosor de la pared definen la geometría de la manguera. Estas dimensiones deben adaptarse al caudal, la caída de presión y el espacio de instalación de su sistema. El fabricante produce mangueras según sus medidas precisas, asegurando un ajuste perfecto.
El durómetro mide la dureza del material de silicona. Esta propiedad afecta directamente la flexibilidad y la resistencia a la abrasión. La siguiente tabla ilustra la relación.
|
Durómetro (Shore A) |
Flexibilidad |
Resistencia a la abrasión |
|---|---|---|
|
Bajo (p. ej., 10–40) |
Alto: se adapta fácilmente, bueno para sellos y comodidad |
Bajo: puede rasgarse o fallar bajo alta compresión o abrasión |
|
Medio (p. ej., 50–60) |
Equilibrado: ofrece flexibilidad y resistencia moderadas |
Moderado: adecuado para uso general |
|
Alto (p. ej., 70–80) |
Bajo: resiste la deformación, menos flexible |
Alto: resiste la abrasión física y la extrusión |
Un durómetro blando (20–40 Shore A) funciona bien para aplicaciones de sellado donde la manguera debe adaptarse a superficies irregulares. Un durómetro duro (70–90 Shore A) se adapta a sistemas de alta presión donde la manguera debe resistir la deformación y el desgaste. El durómetro medio proporciona una opción equilibrada para la mayoría de las aplicaciones de uso general.
La selección de color ofrece beneficios tanto funcionales como estéticos. Las opciones de color estándar ayudan a identificar el tipo de fluido y la función del sistema.
Azul o verde: Normalmente indica mangueras de refrigerante o calefacción.
Rojo: A menudo señala mangueras de líquido de transmisión o líquido de dirección asistida.
Negro: El color más común para mangueras de combustible, líneas de vacío y mangueras de caucho de uso general.
Amarillo o naranja: Utilizado frecuentemente para líneas de aire acondicionado o refrigerante.
Transparente o translúcido: Se encuentra en líneas de combustible o mangueras de sistemas de emisión donde la inspección visual es importante.
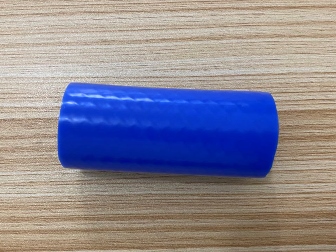
Conclusión clave: El color es un identificador secundario. El identificador real casi siempre está impreso directamente en la manguera (p. ej., estándar SAE, material, clasificación de presión). Nunca confíe solo en el color; una manguera de silicona azul puede transportar refrigerante, aire o vacío. Verifique siempre la aplicación prevista de la manguera antes de la instalación.
Los accesorios finales conectan su manguera al sistema. Debe seleccionar el tipo correcto para su aplicación. Las opciones comunes incluyen accesorios camlock y tri-clamp.
Los accesorios camlock proporcionan una conexión y desconexión rápidas. Usted empuja la manguera sobre el adaptador macho y la bloquea con los brazos de leva. Este diseño se adapta a aplicaciones que requieren cambios o limpieza frecuentes de la manguera. Los accesorios camlock vienen en varios tamaños y materiales, incluyendo acero inoxidable y latón.
Los accesorios tri-clamp ofrecen una conexión sanitaria. Usted sujeta la manguera entre dos férulas con un sello de junta. Este diseño elimina las grietas donde pueden crecer bacterias. Los accesorios tri-clamp dominan las aplicaciones de alimentos, bebidas, farmacéuticas y bioprocesamiento. Soportan ciclos de esterilización repetidos sin degradación.
Otros tipos comunes de accesorios finales incluyen:
Accesorios bridados: Para sistemas de alta presión que requieren una conexión atornillada.
Accesorios de púas: Para sistemas de baja presión donde la manguera se desliza sobre la púa y se sujeta en su lugar.
Accesorios de desconexión rápida: Para aplicaciones que requieren una conexión rápida sin herramientas.
Accesorios roscados NPT: Para conexiones de rosca de tubería estándar en sistemas industriales.
Debe verificar que el material del accesorio sea compatible con su fluido y temperatura de funcionamiento. El acero inoxidable se adapta a la mayoría de las aplicaciones. El latón funciona para sistemas de menor temperatura. Los accesorios de plástico proporcionan ahorros de costos para aplicaciones no críticas.
Seleccionar el accesorio final correcto garantiza una conexión sin fugas y extiende la vida útil de su manguera. Todo el proceso de manguera de silicona personalizada depende de que esta especificación final coincida con los requisitos de interfaz de su sistema.
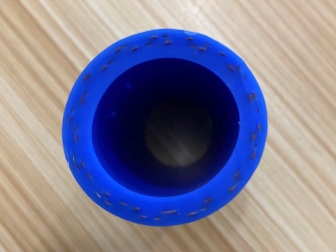
Debe reforzar su manguera de silicona cuando las presiones de operación superen los límites naturales del material. La capa de refuerzo determina la capacidad de presión y la integridad estructural de su manguera. Cada material ofrece ventajas distintas para aplicaciones específicas.
|
Material de refuerzo |
Rango de temperatura |
Ventaja clave |
Uso principal |
|---|---|---|---|
|
Poliéster |
-54°C a 177°C |
Económico, flexible |
Mangueras estándar de refrigerante/calefacción |
|
Aramida (Nomex®) |
-54°C a 260°C |
Resistencia a altas temperaturas, resistencia a la fatiga por vibración |
Turbocompresor, enfriador de aire de carga, sistemas EGR |
|
Fibra de vidrio |
-54°C a 260°C |
Resistencia a altas temperaturas |
Manejo de aire/humos a alta temperatura |
|
Alambre de acero inoxidable |
-54°C a 260°C |
Resistencia al colapso por vacío, antitorsión, alta presión |
Líneas de vacío/succión, aplicaciones de alta presión |
El refuerzo de meta-aramida se elige cuando las mangueras funcionan a altas temperaturas, están expuestas a refrigerantes agresivos y se enfrentan a ciclos de presión cada vez más exigentes. Por el contrario, los tejidos de poliéster o de meta-aramida mezclada se queman más fácilmente y no ofrecen el mismo nivel de resistencia al fuego o rendimiento mecánico en condiciones estrictas.
El trenzado de poliéster maneja la mayoría de las aplicaciones estándar con una flexibilidad adecuada y un menor costo. La fibra de aramida soporta presiones de sobrealimentación más altas y una exposición prolongada al calor, lo que la convierte en la opción superior para entornos exigentes. Sus condiciones de operación dictan qué refuerzo debe seleccionar.
Usted elige entre dos métodos de fabricación principales según la geometría de su manguera y el volumen de producción. La extrusión produce perfiles continuos con secciones transversales constantes, ideales para tuberías estándar y líneas de refrigerante. El moldeo crea formas complejas con geometrías irregulares, curvas y accesorios integrados.
|
Atributo |
Moldeo por inyección |
Extrusión |
|---|---|---|
|
Geometría producible |
Tuberías irregulares/complejas |
Tuberías regulares (sección transversal constante) |
|
Estado de la materia prima |
Silicona líquida (transparente) |
Silicona sólida (compactada/ablandada) |
|
Dureza |
Más blanda (menor dureza) |
Más dura (30-75°) |
|
Transparencia |
Mayor transparencia |
Menor transparencia |
|
Coste |
Más alto (materias primas, equipos) |
Coste más bajo para tuberías regulares |
Las mangueras moldeadas ofrecen tolerancias más estrictas y superficies internas más lisas, lo que minimiza la turbulencia y los riesgos de contaminación. Las mangueras extruidas proporcionan soluciones rentables para tiradas de producción de gran volumen. Los requisitos de precisión y el presupuesto de su aplicación determinarán el método adecuado.
Debe verificar que su proceso de mangueras de silicona personalizadas incluya protocolos integrales de garantía de calidad. Las pruebas validan que su manguera cumple con las especificaciones y funciona de manera fiable en condiciones reales.
Inspección de precisión dimensional
Pruebas de presión (incluida la verificación de la resistencia al estallido)
Comprobaciones de fugas
Pruebas de flexibilidad
Pruebas de tolerancia de tamaño
Las pruebas de vacío garantizan que su manguera mantenga la integridad estructural bajo presión negativa. Se conecta la manguera a una bomba de vacío, se reduce gradualmente la presión interna y se supervisa si hay deformaciones o fugas. Este proceso identifica puntos débiles y posibles puntos de fallo antes de la instalación.
El proceso de mangueras de silicona personalizadas culmina con una certificación que documenta las características de rendimiento de su manguera. Esta documentación proporciona trazabilidad y confianza para todo su sistema.
Ahora comprende el proceso de mangueras de silicona personalizadas: definir requisitos, seleccionar materiales, personalizar el diseño y verificar la calidad mediante pruebas. Asóciese con un fabricante experimentado que le guíe en cada paso. Trabaje con un equipo que comprenda sus necesidades únicas y entregue una manguera diseñada para el rendimiento. Una manguera personalizada bien diseñada garantiza la seguridad, la eficiencia y la longevidad de todo su sistema.
Puede esperar de 4 a 6 semanas desde la aprobación del diseño hasta el envío. Los plazos de entrega varían según la complejidad, los requisitos de refuerzo y la disponibilidad de material.
Debe reemplazar los accesorios finales por otros nuevos. Reutilizar accesorios viejos pone en riesgo la integridad del sello y puede causar fugas en el punto de conexión.
La mayoría de los fabricantes requieren un mínimo de 50 a 100 unidades por diseño. Puede negociar cantidades menores para prototipos o tiradas de preproducción.
Sunrise Silicone Hose Co., Limited


Dirección : Suite 805, No. 341 Jiahe Road, Xiamen City, Fujian Province, China
Correo electrónico : sales@siliconehose-china.com