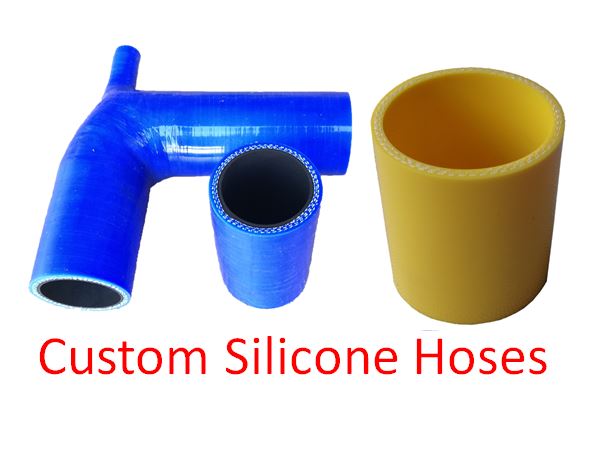
Su costo de la manguera de silicona proviene de tres factores principales: materias primas, fabricación y personalización. Factores adicionales como el volumen del pedido y el tiempo de entrega también afectan la cotización.
Entienda el costo de su manguera a partir de tres factores: materiales, fabricación y personalización. Este conocimiento le ayuda a presupuestar con precisión.
Seleccione el grado de silicona y el refuerzo adecuados. Esta elección equilibra el rendimiento y el costo.
Realice pedidos de mayores volúmenes y tamaños estándar. Esto reduce su costo por unidad.
Las materias primas de su manguera de silicona personalizada representan la mayor parte del precio total. No puede pasar por alto este factor al presupuestar un proyecto. El polímero base, los aditivos que elija y las capas de refuerzo contribuyen al número final. Cada decisión sobre el material conlleva implicaciones de costo distintas que afectan tanto al rendimiento como a la longevidad.
El nivel de pureza de su compuesto de silicona determina directamente el costo de la manguera de silicona. Se enfrenta a una elección fundamental entre dos sistemas de curado: curado por platino y curado por peróxido. La silicona curada por platino ofrece una alta pureza sin subproductos y niveles extremadamente bajos de extraíbles. Esta opción premium cuesta más porque el catalizador de platino en sí tiene un precio elevado. La silicona curada por peróxido, por el contrario, utiliza un catalizador más barato y deja ácidos orgánicos volátiles a menos que se realice un post-curado del material. Esta opción de menor pureza suele parecer más turbia y pegajosa, pero es adecuada para muchas aplicaciones industriales.
|
Sistema de curado |
Nivel de pureza |
Impacto en el costo |
|---|---|---|
|
Curado por platino (curado por adición) |
Alta pureza: sin subproductos, niveles extremadamente bajos de extraíbles/lixiviables |
Mayor costo debido al costoso catalizador de platino |
|
Curado por peróxido (curado por radicales libres) |
Menor pureza: los subproductos permanecen a menos que se realice un post-curado |
Más rentable; menor costo de catalizador |
Su aplicación dicta qué grado necesita. Una línea de refrigerante automotriz funciona perfectamente con silicona curada por peróxido. Sin embargo, una línea de transferencia de fluidos farmacéuticos exige material curado por platino para evitar la contaminación. La silicona de grado alimenticio también requiere compuestos de alta pureza con certificaciones como FDA, USP Class VI y NSF-51. Estas certificaciones aumentan el costo de fabricación pero garantizan la seguridad para los consumibles. Usted paga más por adelantado por materiales certificados, pero evita problemas de cumplimiento y posibles responsabilidades en el futuro.
La diferencia en la vida útil justifica aún más la inversión en materiales. Las mangueras de caucho duran solo de 3 a 7 años, mientras que las mangueras de silicona de alta calidad pueden durar hasta 20 años. Esta longevidad significa que usted reemplaza las mangueras de silicona con mucha menos frecuencia. Las paradas de producción y los costos de contratación de especialistas debido a los reemplazos frecuentes de mangueras de caucho superan rápidamente cualquier ahorro inicial en materiales. Debe considerar el precio unitario más alto de la silicona como una inversión a largo plazo en lugar de un simple gasto.
Puede modificar las propiedades de la silicona mediante diversos aditivos y rellenos, cada uno de los cuales afecta el costo de la manguera de silicona de manera diferente. La sílice y la sílice ahumada refuerzan el material y mejoran las propiedades mecánicas. El negro de humo añade conductividad eléctrica. Las fibras de vidrio mejoran la integridad estructural. El trihidrato de alúmina proporciona resistencia a las llamas. Estos rellenos generalmente cuestan menos que el polímero de silicona en sí, por lo que incorporarlos puede reducir su gasto total en materiales.
|
Tipo de relleno |
Precio por kg (grado comercial/de refuerzo) |
Costo adicional por agente de acoplamiento de silano |
Impacto total en el costo frente al polímero de silicona |
|---|---|---|---|
|
Negro de humo (N550, N660) |
$1.20–1.80 |
Ninguno |
Menor costo de material |
|
Sílice precipitada (grado de refuerzo) |
$2.50–4.00 |
+$0.40–0.80 por kg |
80–120% mayor costo total de material que los sistemas de negro de humo |
El uso de cargas puede reducir los costos generales del material, ya que las cargas suelen ser menos costosas que el polímero de silicona. Esto hace que la producción sea más económica, aunque puede implicar concesiones en cuanto al rendimiento.
Debe equilibrar el ahorro de costos con los requisitos de rendimiento. El negro de humo ofrece el refuerzo más económico, pero es posible que no proporcione la misma resistencia que la sílice. Las mangueras de mayor densidad requieren más materia prima, especialmente cuando se añaden cantidades significativas de cargas. El proceso de fabricación de estos compuestos más densos también se vuelve más complejo, lo que encarece aún más los costos. Sin embargo, el mejor rendimiento y la vida útil prolongada a menudo justifican el gasto adicional.
Las mangueras de silicona estándar carecen de capas de refuerzo, lo que mantiene bajo su costo de producción. Las mangueras reforzadas personalizadas, sin embargo, incorporan materiales adicionales necesarios para aplicaciones de alta presión y alta temperatura. Estas capas de refuerzo aumentan significativamente el costo de la manguera de silicona, pero le permiten funcionar en entornos exigentes.
|
Material de refuerzo |
Rango de temperatura de funcionamiento continuo típico |
Ventajas clave |
Aplicaciones comunes |
Costo relativo |
|---|---|---|---|---|
|
Poliéster |
-54 °C a 177 °C |
Económico, buena flexibilidad |
Mangueras estándar de refrigerante/calefacción para automóviles |
Bajo |
|
Aramida (Nomex®) |
-54 °C a 260 °C |
Excelente resistencia a altas temperaturas, resistencia a la fatiga por vibración |
Turbocompresores, enfriadores de aire de carga, sistemas EGR |
Alto |
|
Fibra de vidrio |
-54 °C a 260 °C |
Excelente resistencia a altas temperaturas |
Manejo de aire y vapores a alta temperatura |
Medio |
|
Alambre de acero inoxidable |
-54 °C a 260 °C |
Resiste el colapso por vacío, antideformación, alta presión |
Líneas de vacío/succión, aplicaciones de alta presión |
Alto |
Debe adaptar el material de refuerzo a sus condiciones de funcionamiento específicas. El poliéster proporciona una solución económica para aplicaciones automotrices estándar. La aramida ofrece una resistencia superior al calor para sistemas de turbocompresores. El alambre de acero inoxidable evita el colapso por vacío en las líneas de succión. Cada opción tiene un precio diferente, y debe evaluar las necesidades de rendimiento frente a las restricciones presupuestarias.
Para aplicaciones exigentes como los centros de refrigeración de datos, la selección del material se vuelve crítica. Los conjuntos de mangueras deben soportar altas temperaturas y presiones al tiempo que resisten la corrosión. El acero inoxidable, el PTFE y los polímeros especializados ofrecen durabilidad y compatibilidad con los fluidos de refrigeración. Los materiales de mayor calidad aumentan el gasto, pero proporcionan una vida útil más larga y un mejor rendimiento en condiciones extremas. Las certificaciones como UL, CSA y NSF validan la confiabilidad, lo que aumenta el costo pero garantiza la seguridad y la eficiencia. Sus elecciones de materiales impactan directamente tanto en el rendimiento como en los costos operativos a largo plazo.
El método de fabricación que elija determina directamente el costo de la manguera de silicona. Dos procesos principales dominan la industria: la extrusión y el moldeo por compresión. Cada uno conlleva distintas implicaciones de costo.
Su elección entre extrusión y moldeo por compresión afecta significativamente el costo de la manguera de silicona. La siguiente tabla compara las métricas clave de costo para estos dos métodos.
|
Métrica de costo |
Extrusión |
Moldeo por compresión |
|---|---|---|
|
Costo del troquelado |
Moderado (costo del troquel) |
Menor (construcción de moldes más sencilla) |
|
Costo por unidad (alto volumen) |
Muy bajo |
Moderado |
|
Costo por unidad (bajo volumen) |
Alto (costos de configuración) |
Bajo |
La extrusión produce mangueras mediante un proceso continuo. Este método mantiene una alta utilización del material y un desperdicio mínimo. Se beneficia de menores costos de herramientas y costos por unidad muy bajos a altos volúmenes. El moldeo por compresión, sin embargo, utiliza moldes prefabricados para cada pieza. Este enfoque permite una alta precisión y consistencia. Paga un costo inicial de herramientas más alto, pero el costo por unidad se mantiene bajo para series de producción pequeñas.
El proceso de curado también afecta el precio. Debe aplicar calor y presión para vulcanizar la silicona. Este paso consume mucha energía. El moldeo por compresión requiere vulcanización pieza por pieza, lo que aumenta el consumo de energía y el tiempo de producción. La extrusión, en cambio, utiliza un sistema de curado continuo que distribuye los costos de energía entre muchas unidades. Cuanto mayor sea el tiempo de curado, mayor será su gasto de producción.
Los costos de mano de obra varían según el método de fabricación. La extrusión requiere menos intervención manual, lo que reduce su gasto de mano de obra. El moldeo por compresión exige más trabajo manual para la carga del molde, la extracción de piezas y el desbarbado. El control de calidad agrega otra capa de costo. Debe inspeccionar cada manguera para verificar la precisión dimensional, los defectos superficiales y la consistencia del material. Certificaciones como FDA o UL requieren pruebas y documentación adicionales. Estos pasos protegen la calidad de su producto pero aumentan el precio final.
La personalización transforma un producto estándar en un componente de precisión diseñado para su aplicación específica. Cada modificación que solicita tiene su propio precio. La complejidad de su diseño, el volumen de su pedido y las certificaciones que requiere determinan el costo final de la manguera de silicona. Comprender estas variables le ayuda a tomar decisiones estratégicas que equilibran el rendimiento con el presupuesto.
Las dimensiones y la geometría de su manguera representan los factores de personalización más fundamentales. Los tamaños estándar se benefician del uso de herramientas existentes y de una producción optimizada. Las dimensiones personalizadas requieren nuevos moldes o modificaciones de troquel, lo que aumenta su inversión inicial. Debe considerar varios elementos clave de personalización al solicitar una cotización.
Dimensiones y longitudes personalizadas: Fabricar mangueras con diámetros internos y externos exactos y longitudes precisas elimina el desperdicio y garantiza un ajuste perfecto para equipos especializados. Esta precisión reduce los errores de instalación y prolonga la vida útil.
Colores y acabados a la medida: Una amplia gama de colores más allá del azul y negro estándar está disponible para estética o imagen de marca. Los acabados van desde brillante hasta mate, y cada uno requiere diferentes formulaciones de pigmentos.
Opciones de refuerzo: La integración de capas de fibras de poliéster o aramida aumenta la resistencia a la presión y la integridad estructural para tensiones operativas rigurosas. Cada capa de refuerzo añade costes de material y mano de obra.
Compuestos de materiales: La formulación de compuestos de silicona únicos mejora propiedades como una mayor resistencia a la temperatura, inercia química o resistencia al desgarro para entornos exigentes. Los compuestos especiales requieren mezclado y pruebas adicionales.
Más allá de estas opciones fundamentales, puede especificar características avanzadas que influyen aún más en el presupuesto. Las formas 3D personalizadas requieren herramientas para casi 2,000 diseños existentes o la creación de herramientas personalizadas para especificaciones únicas. Los conectores de reducción o ampliación facilitan la conexión de tuberías con diferentes diámetros exteriores para un ajuste perfecto. Los escudos térmicos integrados permiten el posicionamiento a tan solo 10mm de fuentes de calor radiante. Los revestimientos resistentes al aceite y a los productos químicos que utilizan materiales de fluorosilicona o fluorocarbono garantizan la integridad cuando están en contacto con fluidos agresivos. Los conectores en T de derivación se acoplan a los sistemas de refrigeración o aire para integrar sensores de presión o temperatura. Los accesorios de extremo con brida soportan presiones extremadamente altas y permiten una desconexión rápida para un montaje OEM más rápido. Las características radiales y axiales colocan pequeñas muescas para un posicionamiento preciso con los tubos de acoplamiento. La flexibilidad axial y radial controlada integra protuberancias o anillos para una instalación más fácil con extremos de tubo desalineados. La posición de la abrazadera impresa las líneas guía proporcionan una orientación visual para la colocación correcta de la abrazadera.
Las especificaciones de tolerancia tienen importantes implicaciones en los costes. Las tolerancias estándar de ±0.030 pulgadas se adaptan a la mayoría de las aplicaciones. Las tolerancias estrictas de ±0.010 pulgadas exigen herramientas más precisas, un control cuidadoso del proceso y tiempo de inspección adicional.
Especificar ±0.010″ en lugar de ±0.030″ añade un 60% al coste y 5 días al plazo de entrega de su pedido.
Debe evaluar si la tolerancia más estricta mejora realmente el rendimiento de su aplicación. En muchos casos, las tolerancias estándar proporcionan un ajuste y una función adecuados. Reserve las tolerancias estrictas para superficies de sellado críticas o requisitos de alineación de precisión.
El volumen de su pedido afecta directamente al precio unitario que paga. Las cantidades más altas distribuyen los costes fijos entre más unidades, reduciendo el gasto por pieza. Las cantidades más bajas concentran los costes de configuración y herramientas, aumentando el precio de cada unidad. Debe solicitar presupuestos en varios niveles de volumen para comprender las economías de escala disponibles.
|
Factor |
Coste de configuración / molde |
Coste por unidad |
Notas |
|---|---|---|---|
|
Complejidad del molde (p. ej., logotipo grabado) |
$800–$1,500 (cavidad única); el grabado añade $200–$500 |
Ninguno (pago único) |
Los diseños más complejos aumentan el coste del molde; la manguera redonda lisa es la más barata. |
|
Serigrafía |
$50–$100 por color |
$0.10–$0.30 |
Ideal para superficies planas; la tinta puede desgastarse con el tiempo. |
|
Impresión por tampografía |
$75–$150 |
$0.15–$0.40 |
Bueno para superficies curvas y detalles finos; más lento en tiradas grandes. |
|
Estampado / Grabado en relieve |
$200–$500 (modificación del molde) |
Incluido en el costo del molde |
Marcado permanente; los logotipos grabados son resistentes a la abrasión. |
|
Sobreinyección (Overmolding) |
$2,000–$3,000 (ajuste de máquina) |
$0.50–$1.00 |
Diseño sin costuras de dos tonos; la silicona estructural dura toda la vida útil del producto. |
|
Igualación de color Pantone |
$50–$100 por revisión (primeras dos rondas) |
Incluido en el costo del material (10–20% adicional para colores sintéticos) |
El color puede afectar la fluidez y dureza de la silicona; la fábrica garantiza un Delta E ≤ 2.0. |
Considere un pedido de 3,000 piezas para ver cómo se combinan estos factores. Un molde de una sola cavidad cuesta $1,200 una sola vez. Los materiales añaden $1.20 por manguera. La mano de obra contribuye con $0.80 por manguera. La serigrafía añade $0.15 por manguera. Los accesorios de acero inoxidable cuestan $0.90 por manguera. El embalaje cuesta $0.30 por manguera. El control de calidad y los gastos generales añaden $0.40 por manguera. El flete marítimo añade $0.20 por manguera. El costo unitario total alcanza aproximadamente $3.95. Después de los márgenes del distribuidor y minorista, el precio final se sitúa cerca de $12. Este desglose demuestra cómo las decisiones específicas del pedido afectan directamente su precio unitario.
El tiempo de entrega también influye en su costo total. Los programas de producción estándar mantienen los gastos predecibles. Los plazos acelerados interrumpen el flujo de fabricación y requieren recursos adicionales.
Si tiene prisa, espere pagar más. Los tiempos de entrega estándar suelen ser de 4 a 8 semanas. Los servicios acelerados pueden requerir mano de obra extra, pedidos urgentes de materiales y mayores costos logísticos. Planificar con antelación es la mejor manera de mantener los costos bajo control.
Debe alinear su cronograma de adquisiciones con el cronograma de su proyecto. La planificación temprana permite a los fabricantes optimizar las tiradas de producción y asegurar materiales a precios favorables. Los pedidos de última hora fuerzan precios premium para materiales y mano de obra.
Las certificaciones de la industria añaden otra capa de costo a su manguera de silicona personalizada. Estas credenciales validan la seguridad y el rendimiento del producto para aplicaciones específicas. Debe determinar qué certificaciones requiere su uso final antes de solicitar una cotización.
Las aplicaciones de alimentos y bebidas exigen cumplimiento con la FDA. Los dispositivos médicos requieren la certificación USP Class VI. Los sistemas de agua potable necesitan la aprobación NSF-51. Las aplicaciones automotrices pueden requerir especificaciones SAE. Cada certificación implica pruebas, documentación y auditorías de calidad continuas. Estas actividades de cumplimiento se suman a los gastos generales de fabricación y aumentan su precio final.
También debe considerar los estándares específicos de la industria. La certificación UL valida la resistencia al fuego y las propiedades eléctricas. La certificación CSA confirma la seguridad para los mercados canadienses. El cumplimiento de REACH garantiza que los materiales cumplan con las regulaciones químicas europeas. Cada estándar requiere protocolos de prueba y procedimientos de mantenimiento de registros distintos.
El proceso de certificación se extiende más allá de las pruebas iniciales. Los fabricantes deben mantener sistemas de gestión de calidad que documenten la trazabilidad del material, los controles de proceso y los resultados de inspección. Estos sistemas requieren inversiones en personal dedicado y software. Usted paga por esta infraestructura a través de precios unitarios más altos, pero gana confianza en la consistencia del producto y el cumplimiento normativo.
Su elección de certificaciones debe alinearse con los requisitos de su mercado. Certificar en exceso añade gastos innecesarios. Certificar por debajo conlleva riesgos de rechazo normativo o problemas de responsabilidad. Trabaje con su fabricante para identificar las certificaciones mínimas necesarias para su aplicación y mercados objetivo.
El costo de la manguera de silicona refleja la suma de la selección de materiales, la complejidad de fabricación, la profundidad de personalización, el volumen del pedido y los requisitos de cumplimiento. Cada decisión que toma influye en la cotización final. Al comprender estos impulsores de costos, puede priorizar las características que ofrecen un valor genuino para su aplicación mientras controla los gastos innecesarios.
El costo final de su manguera de silicona combina gastos de materiales, fabricación y personalización. Comprender estos componentes le permite comparar cotizaciones de manera efectiva. Solicite especificaciones detalladas a múltiples fabricantes para obtener precios precisos. Priorice las características esenciales que ofrecen valor de rendimiento. Considere la durabilidad a largo plazo sobre el gasto inicial. Este enfoque equilibrado garantiza que invierta sabiamente en una manguera que cumpla con sus demandas operativas.
Puede esperar pagar entre $3 y $15 por unidad para la mayoría de las mangueras de silicona personalizadas. Su precio final depende del grado del material, las capas de refuerzo, el volumen del pedido y la complejidad de la personalización.
Puede reducir los gastos pidiendo cantidades mayores, eligiendo tamaños estándar y seleccionando silicona curada con peróxido cuando su aplicación lo permita. También debe consolidar múltiples diseños de mangueras en menos especificaciones para maximizar la eficiencia de producción.
La producción estándar suele tardar de 4 a 8 semanas. Puede solicitar un servicio acelerado para una entrega más rápida, pero pagará precios premium por mano de obra extra y adquisición urgente de materiales.
Sunrise Silicone Hose Co., Limited


Dirección : Suite 805, No. 341 Jiahe Road, Xiamen City, Fujian Province, China
Correo electrónico : sales@siliconehose-china.com