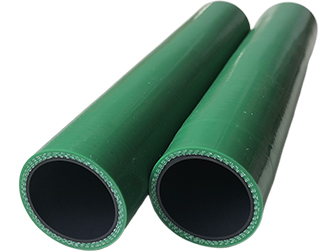
Cuando los compradores comparan presupuestos de dos proveedores para mangueras de silicona que parecen idénticas sobre el papel, una diferencia de precio del 30% no es inusual. La diferencia rara vez proviene solo del material base. Puede ser el resultado de la disciplina de fabricación, incluyendo fórmulas de compuestos, ciclos de curado, procedimientos de limpieza y protocolos de inspección. Cada paso puede afectar el rendimiento a largo plazo de la manguera.
Este artículo sigue el proceso de producción de una manguera de silicona en SUNRISE, desde la preparación de la materia prima hasta la inspección final y el envío, ayudando a los compradores B2B a entender qué sucede detrás de las especificaciones.
Por qué la elección del compuesto ocurre antes de
que cualquier máquina comiences
El rendimiento comienza con el compuesto.
La silicona estándar de alta temperatura es adecuada para muchas aplicaciones automotrices. Cuando los compradores buscan productos utilizando términos como manguera de silicona para coche o manguera de silicona turbo, pueden estar refiriéndose a diferentes construcciones de mangueras diseñadas para sistemas específicos de vehículos.
Para aplicaciones de celdas de combustible, se utilizan fórmulas de baja extracción para reducir el riesgo de que los siloxanos cíclicos afecten a las membranas de intercambio de protones. Los compuestos curados con platino y compatibles con la FDA se utilizan para tubos de grado alimenticio donde se requiere un bajo residuo químico. Para circuitos del lado del ánodo o de suministro de combustible, las construcciones con revestimiento de FKM/Viton pueden proporcionar una mejor resistencia a aceites y combustibles.
Durante la composición del caucho, la silicona cruda se mezcla repetidamente hasta que el material se vuelve homogéneo. En esta etapa se pueden introducir aditivos como retardantes de llama, pigmentos y rellenos de refuerzo. La calidad de la composición afecta la dureza final, la elasticidad y la resistencia a la temperatura de la manguera.
Este es un punto de control importante en la fabricación de mangueras de silicona y está respaldado por procedimientos de fabricación documentados bajo IATF 16949.
El material compuesto se calandra luego en láminas uniformes. Un espesor de lámina constante es importante para mantener la uniformidad de la pared y la distribución de la presión en la manguera terminada. Las láminas se cortan luego con precisión a medida, y la precisión del corte afecta la calidad de la costura durante el enrollado en mandril.
Estos pasos iniciales establecen la base para mangueras de silicona confiables.
El mandril es el molde: por qué las formas personalizadas requieren herramientas personalizadas
El conformado es donde se define la geometría de la manguera.
Las láminas cortadas se envuelven alrededor de un mandril de metal para crear una estructura tubular. La forma del mandril determina el diámetro interior, los ángulos de curvatura y la geometría general de la manguera terminada.
Las mangueras rectas pueden usar mandriles estándar, mientras que las formas complejas como codos de 90 grados, curvas en S y mangueras CAC pueden requerir mandriles personalizados. Es por esto que los dibujos o muestras son importantes para proyectos personalizados: el mandril apropiado debe prepararse antes de que comience la producción.
Las capas de refuerzo se añaden durante el enrollado, alternando con capas de silicona. El trenzado de poliéster se utiliza comúnmente en aplicaciones como manguera de silicona de admisión,
manguera de silicona turbo, y productos de manguera de silicona para intercooler, ayudando a equilibrar la resistencia a la presión y la flexibilidad.
Se puede usar alambre en espiral de acero para mangueras de vacío, proporcionando rigidez radial y ayudando a prevenir el colapso bajo presión negativa. El refuerzo de aramida, como Kevlar, puede proporcionar una mayor resistencia al estallido con un espesor de pared reducido para aplicaciones de alta presión. El refuerzo de fibra de vidrio puede extender el rendimiento térmico para mangueras utilizadas más cerca de fuentes de calor.
Una vez envuelto, el conjunto se coloca en un molde y se ata firmemente con papel glassine. Durante el curado, el papel aplica una presión externa uniforme, ayudando a mantener la manguera en contacto cercano con la cavidad del molde. Esto contribuye a la precisión dimensional y a la calidad de la superficie.
Un curado no es suficiente: por qué la vulcanización en dos etapas define la calidad del producto
La vulcanización es una de las etapas técnicamente más importantes de la producción de mangueras de silicona.
La vulcanización primaria tiene lugar en un horno de alta temperatura. A nivel molecular, los enlaces silicio-oxígeno (Si-O) experimentan una reticulación, transformando las cadenas lineales en una red tridimensional que proporciona elasticidad y resistencia. La práctica industrial utiliza típicamente temperaturas en el rango de 150 a 200°C para la vulcanización primaria, estableciendo la forma básica y las propiedades mecánicas iniciales de la manguera.
Después del desmoldeo, las mangueras se someten a un proceso de limpieza de dos pasos. El alcohol isopropílico puede disolver los agentes desmoldantes y los residuos orgánicos, mientras que el agua desionizada elimina los contaminantes iónicos.
Para las mangueras de grado de celda de combustible, este proceso de limpieza puede afectar la conductividad del refrigerante. Para productos de grado alimenticio, ayuda a asegurar que los residuos químicos se eliminen de las superficies que pueden entrar en contacto con consumibles.
El post-curado sigue a temperaturas más altas durante varias horas. Este paso reduce las sustancias volátiles de bajo peso molecular, incluidos los siloxanos cíclicos, y puede mejorar aún más la resistencia a la temperatura, el rendimiento de deformación por compresión y la estabilidad dimensional a largo plazo.
El curado primario establece la estructura reticulada básica, mientras que el post-curado reduce aún más las moléculas pequeñas residuales y mejora la estabilidad a largo plazo. Juntas, estas etapas juegan un papel importante en el rendimiento final de las mangueras de silicona.
La calidad no comienza al final: está integrada en cada paso
La inspección de calidad comienza con la manguera misma.
Se realiza una prueba de fugas en cada manguera. Los productos se presurizan y se sumergen para la detección de burbujas o se prueban con instrumentación dedicada. Esto proporciona una verificación directa de la integridad estructural.
La inspección inicial cubre defectos superficiales, uniformidad del color, calidad de la pared interior y espesor de la pared. Las paredes no uniformes pueden crear puntos débiles bajo presión. Las mangueras se recortan luego a la longitud especificada.
Para una instalación adecuada de la
abrazadera de manguera de silicona, la planitud y la condición del extremo de la manguera son importantes. Una conexión preparada correctamente ayuda a que la abrazadera logre un sellado confiable sin dañar la manguera.
La impresión de marcas de abrazadera añade líneas de referencia de instalación a la superficie de la manguera. Estas marcas ayudan a indicar la posición correcta para una abrazadera de manguera de silicona, manteniendo la abrazadera dentro del área designada para lograr un sellado adecuado mientras se evita una compresión excesiva.
SUNRISE también proporciona números de lote grabados con láser para la trazabilidad del producto.
De la manguera al ensamblaje: los pasos finales antes del envío
Se pueden instalar fundas protectoras donde se especifique para proporcionar resistencia térmica o a la abrasión en entornos exigentes del compartimento del motor.
Las abrazaderas y los accesorios se ensamblan de acuerdo con el diámetro exterior y la presión de trabajo de la manguera. Después del engarzado o ensamblaje, los productos terminados pueden someterse a una prueba final de mantenimiento de presión como último control de calidad antes del envío.
Cada unidad se inspecciona individualmente en lugar de depender solo del muestreo. El marcado láser permite rastrear cada producto hasta su lote de producción.
Los productos se etiquetan, embolsan y preparan para su despacho. Las opciones de envío incluyen FedEx, DHL, TNT, UPS, ARAMEX, transporte marítimo, transporte aéreo y ferrocarril.
Para aplicaciones automotrices, estas verificaciones finales ayudan a garantizar que una manguera de silicona terminada llegue lista para su instalación y cumpla con los requisitos especificados.
Lo que el Proceso de fabricación de mangueras de silicona le dice sobre la calidad del proveedor
El proceso de producción puede revelar diferencias importantes entre los proveedores.
La limpieza en dos pasos frente a la limpieza en un solo paso puede ser significativa para aplicaciones de celdas de combustible y de grado alimenticio. La vulcanización en dos etapas frente al curado único puede afectar la estabilidad a largo plazo y los niveles de extraíbles. La frecuencia de las pruebas de fugas también importa: la inspección al 100% proporciona un nivel diferente de control de proceso que la verificación puntual.
El marcado láser de lotes proporciona otra indicación de trazabilidad y control de producción.
SUNRISE posee la certificación IATF 16949, con procedimientos y registros documentados que respaldan sus puntos de control de fabricación. Al evaluar a los proveedores de mangueras de silicona, los compradores deben mirar más allá de los grados de material y también preguntar sobre los controles de composición, los ciclos de curado, los procedimientos de limpieza y la frecuencia de inspección.
Conclusión
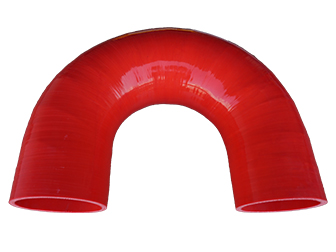
La calidad de una manguera de silicona está determinada por toda la cadena de producción, desde la selección del compuesto y la preparación del material hasta el conformado, la vulcanización, la limpieza, la inspección y la trazabilidad.
Los productos con especificaciones similares pueden funcionar de manera diferente cuando los procesos de fabricación y los controles de calidad difieren.
SUNRISE se ha centrado en la fabricación de mangueras de silicona desde 2006 y posee las certificaciones IATF 16949 e ISO 9001. Cada etapa, desde la preparación de la materia prima hasta el envío, está respaldada por registros de calidad.
Si está evaluando un proyecto de manguera personalizada, compartir sus condiciones de funcionamiento, tipo de fluido, dimensiones, estándares aplicables y un dibujo o muestra puede ayudar a determinar la construcción adecuada de la manguera. SUNRISE puede entonces evaluar los requisitos y proporcionar una cotización basada en la aplicación.